CNC精密加工 铝合金手电筒零件制造的关键技术解析
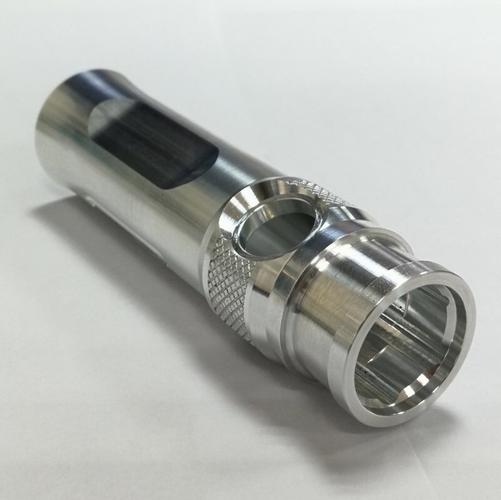
在高端手电筒制造领域,铜机与铝合金零件的精密加工直接决定了产品的性能与质感。CNC(计算机数控)加工技术凭借其高精度、高一致性和灵活性的特点,成为手电筒机械零件生产的核心工艺。本文将围绕CNC手电铜机加工、精密铝合金产品及机械零件CNC加工展开详细解析。
一、CNC加工在手电筒铜机零件中的应用
手电筒铜机零件(如筒身、尾盖、散热鳍片)对导电性、导热性和表面光洁度要求极高。CNC加工通过铣削、车削和钻孔等工序,可精准控制铜合金零件的尺寸公差(可达±0.01mm),并实现复杂的内部结构(如电池仓螺纹、散热槽)。对于纯铜或黄铜材质,需注意切削参数优化以避免粘刀,通常采用高转速、低进给策略,配合专用涂层刀具,确保加工表面无毛刺、无划伤,同时保留铜的优良导电性能。
二、精密铝合金产品CNC加工的技术要点
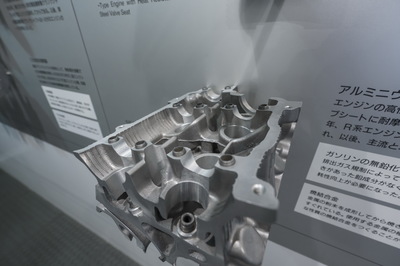
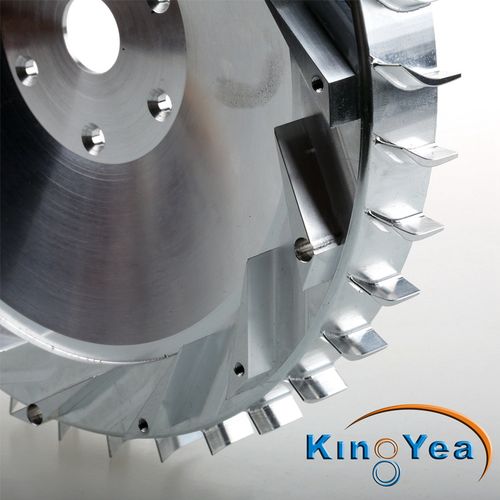
铝合金手电筒零件(如灯头、筒身、尾盖)以轻量化、高强度著称。CNC加工铝合金时,需重点关注:
- 薄壁变形控制:手电筒筒身通常为薄壁结构,加工时易变形,需采用分层切削、对称去料及专用夹具,配合高速切削(主轴转速≥12000rpm)减少切削力;
- 表面质量:通过精加工路径(如螺旋铣削)和切削液充分冷却,可获得Ra0.8以下的表面粗糙度,满足阳极氧化前的表面要求;
- 螺纹与配合精度:灯头与筒身的螺纹配合直接影响防水性能,CNC车削可稳定实现6H/6g级螺纹精度,确保旋合顺畅且密封可靠。
三、机械零件CNC加工的通用工艺与质量控制
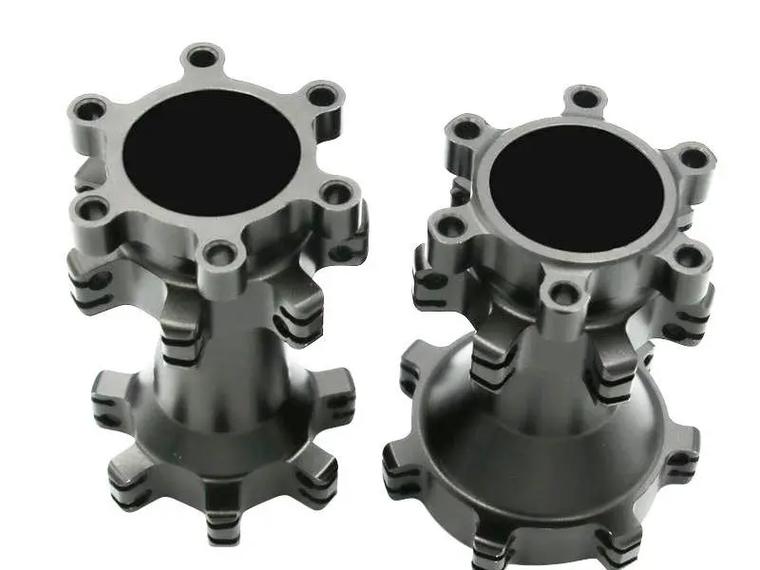
针对手电筒机械零件(如开关座、透镜压环、攻击头),CNC加工需遵循标准化流程:
- 图纸分析:明确关键尺寸(如O型圈槽、定位孔)与公差要求;
- 工艺规划:根据零件结构选择车铣复合或三轴/四轴加工,减少装夹次数;
- 刀具管理:选用金刚石涂层刀具加工铝合金,避免积屑瘤;铜件则采用TiAlN涂层刀具;
- 检测环节:使用三坐标测量机(CMM)抽检关键尺寸,确保每批次零件的互换性。
四、
CNC加工技术是手电筒铜机与铝合金精密零件制造的核心保障。通过合理的工艺设计、刀具选型和严格的质量控制,可实现高精度、高效率的生产,满足高端手电筒市场对性能与可靠性的严苛要求。随着五轴联动和自动化产线的普及,CNC加工将进一步推动手电筒零件向更轻、更强、更精密的方向发展。
如若转载,请注明出处:http://www.kqiijvb.com/product/9.html
更新时间:2026-10-26 00:12:04