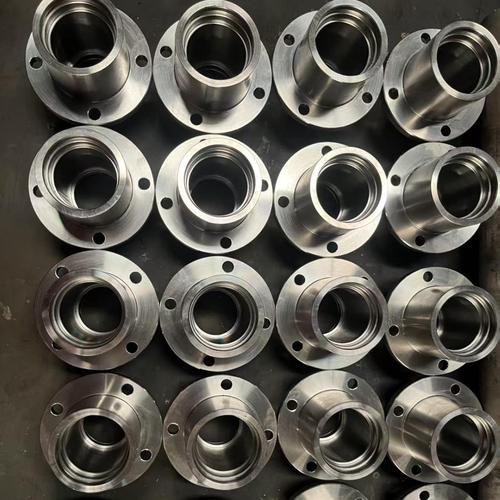
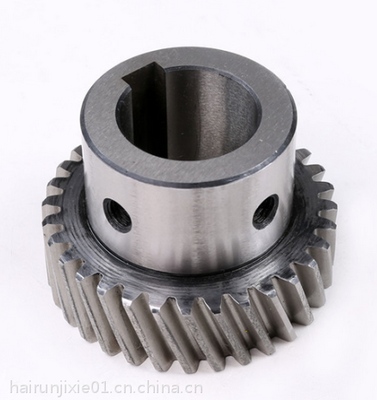
数控车床与走心机精密加工 铝合金、黄铜、不锈钢、紫铜机械零件定制指南
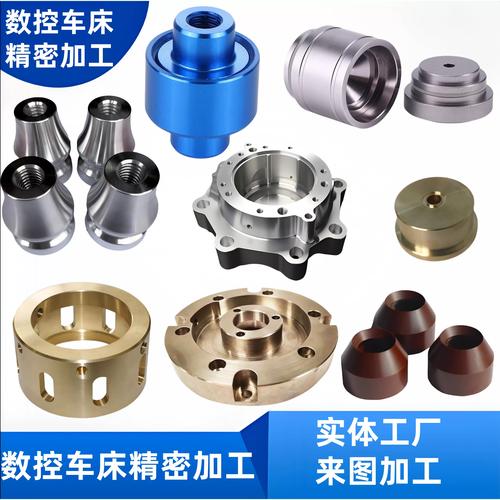
在高端制造业快速发展的今天,精密机械零件的定制加工需求日益增长。数控车床与走心机作为核心加工设备,在铝合金、黄铜、不锈钢、紫铜等材料的零件制造中发挥着不可替代的作用。本文将深入探讨这些材料在数控车床和走心机上的加工特点、工艺要点以及定制流程,为机械零件采购与设计人员提供实用参考。
一、数控车床与走心机的加工优势
数控车床通过程序控制刀具路径,实现高精度、高效率的回转体零件加工。其重复定位精度可达0.005mm以内,适合大批量生产。而走心机(走心式数控车床)采用主轴移动、刀具固定的结构,特别适合细长轴类零件的加工,一次装夹可完成车、铣、钻、攻等多道工序,显著减少装夹误差,提高零件同轴度。两者结合,可覆盖从简单轴套到复杂异形件的广泛需求。
二、不同材料的加工特性与工艺要点
- 铝合金:质轻、易切削,但易粘刀、热膨胀系数大。加工时应选用锋利的刀具(如金刚石涂层刀片),采用高转速、大进给、高压冷却液,避免积屑瘤。对于薄壁零件,需控制切削力防止变形。
- 黄铜:切削性能优异,但易产生切屑缠绕。建议使用断屑槽刀具,适当降低转速避免热变形,并注意表面光洁度控制,防止氧化变色。
- 不锈钢:加工硬化严重、导热性差,刀具磨损快。应选用涂层硬质合金刀具,降低切削速度,加大进给量以避开硬化层,并充分冷却。走心机加工不锈钢细长轴时,需采用中心架或导向套支撑。
- 紫铜:高塑性、易粘刀,对刀具锋利度要求极高。建议使用大前角、抛光刃口的刀具,采用高速小进给,并配合切削油润滑。紫铜零件表面易划伤,需注意工序间防护。
三、定制加工流程与质量控制
定制机械零件通常包括需求沟通、图纸确认、工艺设计、编程调试、首件检验、批量生产、表面处理及终检等环节。关键控制点包括:材料成分与状态确认(如铝棒是否经过时效处理)、刀具路径优化(利用CAD/CAM软件模拟避免碰撞)、在线检测(采用气动量仪或三坐标测量机)以及去毛刺与清洗。对于走心机加工,需重点关注主副轴同步精度和导套间隙调整。
四、典型应用与选型建议
- 微型轴类:如电机轴、传感器芯轴,宜选走心机加工不锈钢或铝合金,保证直线度和表面粗糙度Ra0.4以下。
- 连接件与接头:如黄铜气动接头,数控车床配合自动送料可实现高效生产。
- 导电零件:如紫铜电极,需专用夹具与锋刃刀具,确保尺寸稳定。
- 复杂异形件:可考虑车铣复合加工中心,减少多次装夹。
五、
数控车床与走心机的精密加工能力,结合对铝合金、黄铜、不锈钢、紫铜等材料特性的深入理解,能够为机械行业提供高精度、高一致性的定制零件。选择专业加工商时,应考察其设备精度、刀具管理能力及材料库存,以确保产品质量与交期。通过优化工艺与严格质控,精密车削加工将持续赋能智能制造。
如若转载,请注明出处:http://www.kqiijvb.com/product/22.html
更新时间:2026-10-26 21:55:07